玻璃瓶封口垫片
针对玻璃瓶口的热熔蜡结构:感应加热时铝箔膜与玻璃瓶口粘合固化,开封时整片干净剥离并留下开启痕迹,纸板背衬留在盖内继续密封。
封口原理与结构
玻璃瓶口无法像塑料瓶那样与热封层热熔焊接,需要单独的结构。玻璃瓶封口垫片在铝箔膜外侧复合一层热熔蜡,感应加热时蜡层熔化,与玻璃瓶口粘合固化,形成密封。
开封时铝箔膜整片剥离,瓶口不留残胶,铝箔上留下明显的开启痕迹,一眼能识别包装是否被打开过。纸板背衬留在瓶盖内,拧回瓶盖后可继续起到防尘密封作用。
材料按食品接触级配置,适用酱料、蜂蜜、果酱、调味品、香料等玻璃包装食品。需要品牌露出的,可选表面印刷或钢印压标。
热熔蜡的配方要跟着瓶口状况走。玻璃瓶是成型件,瓶口直径有公差,端面平整度和圆度也不像注塑瓶口那样稳定,同一批瓶子之间还会有细微差别。蜡层的软化点、涂布量和延展性直接决定它能不能填满这些误差。另外部分玻璃瓶口带有脱模剂残留或表面附着物,会在蜡层与瓶口之间形成隔离层,导致局部粘不牢。遇到这类瓶口,需要在封口前做瓶口清洁或预处理,具体方式我们按瓶厂与灌装线实际情况确认。
生产工序上还有两点要留意。热灌装的玻璃瓶通常在灌装后立即拧盖封口,内容物冷却时体积收缩,瓶内形成负压,这个负压反而有助于铝箔膜贴紧瓶口,但灌装温度不能过高,温度过高会让蜡层过度软化、封口后又被负压吸变形。常温灌装的则要注意拧盖扭矩的稳定性,扭矩不足时蜡层没有被压实,封口强度会明显偏弱。把灌装温度、拧盖扭矩与瓶口图纸提供给我们,蜡层配方按这套参数匹配,寄样试封后再定批量。
典型规格
| 封口方式 | 感应热封,玻璃瓶热熔蜡结构 |
|---|---|
| 结构 | 纸板背衬铝箔膜,具备两片式特性 |
| 适配套材 | 玻璃瓶、玻璃罐 |
| 直径 | 9 至 182 mm,可模切异形 |
| 材料 | 食品接触级 |
| 印刷与压标 | 表面印刷 · 钢印压标 |
| 适用内容物 | 酱料、蜂蜜、果酱、调味品、香料 |
| 交期 | 常规订单确认后 7 天 |
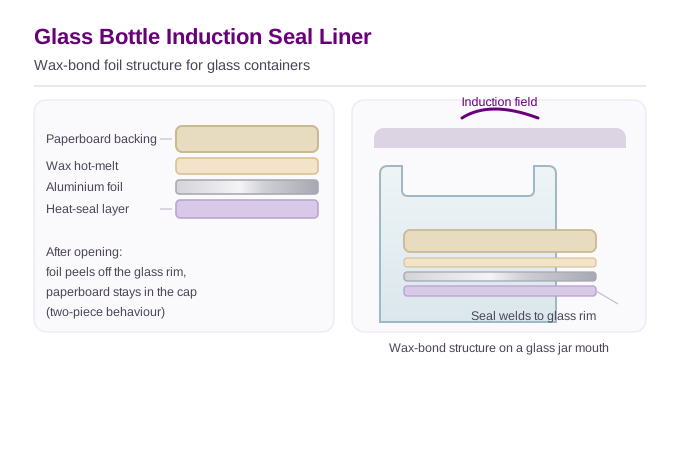
热熔蜡结构:铝箔焊在玻璃瓶口,纸板背衬留在盖内


适用行业与产品
| 酱料与调味品 | 辣椒酱、豆瓣酱、酱油、蚝油 |
|---|---|
| 蜂蜜与糖浆 | 蜂蜜、果葡糖浆、糖浆饮品 |
| 果酱与罐头 | 果酱、蜜饯、腌渍食品 |
| 香辛料 | 香草、香料、调味粉 |
| 保健食品 | 玻璃瓶装膏滋、蜜膏 |
| 酒类与饮料 | 果酒、黄酒与饮料玻璃瓶的瓶口密封 |
| 腌制与佐餐食品 | 泡菜、腐乳、腌渍菜等玻璃罐装 |
选型建议
玻璃瓶封口对热熔蜡配方和封口参数都敏感。瓶口直径、玻璃厚度、瓶口是否做过火焰处理,都会影响粘合强度。提供瓶口图纸和封口机型号,我们据此定蜡层配方,寄样在您的产线上试封后再量产。
玻璃包装常见两类需求:要求开封痕迹明确的,用标准热熔蜡结构;要求开封后仍能靠背衬环重复密封的,利用纸板背衬留在盖内的特性即可满足。两种都不需要更换现有感应封口机。
现场如果出现封不上、或者开封时铝箔撕不干净,排查顺序建议这样走:先看瓶口有没有附着物或脱模剂残留,再核对封口机的功率与加热时间是否偏离试封时确认的那一组,最后确认拧盖扭矩是否稳定。这三步能覆盖绝大多数情况。参数请以试封确认过的数值为准,不要凭感觉往上调功率,功率过高会把蜡层烧穿,瓶口反而更难清理。
同系列其他产品
关于玻璃瓶封口垫片的常见问题
玻璃瓶为什么不能直接用普通铝箔垫片?+
开封后铝箔会留残胶吗?+
能印品牌和开启说明吗?+
需要更换封口设备吗?+
热灌装的玻璃瓶能用吗?+
封口后瓶内有负压,正常吗?+
玻璃瓶口有脱模剂残留会影响封口吗?+
高温仓储会让封口失效吗?+
提供容器数据,48 小时内给出封口方案,样品免费寄送。
提供灌装内容物、瓶体材质与瓶盖类型,我们据此给出匹配的结构方案、材质说明与样片。